Een tekening waarop alleen "staal gehard en getemperd, 45-50 HRC" staat, laat drie beslissingen open: welke staalsoort, welke tempertemperatuur de leverancier daadwerkelijk heeft aangehouden, en hoeveel van de functionele rand mag worden ontkoold. Deze drie antwoorden bepalen of een externe borgring het lager op zijn plaats houdt gedurende tien jaar trillingen, of rustig ontspant tijdens het eerste onderhoudsinterval.
Het korte antwoord: "gehard en getemperd" beschrijft een reeks, geen eigenschap. Door het harden wordt het staal austenitiseerd bij ongeveer 800–900 ° C en wordt het afgeschrikt tot maximale hardheid; Door onmiddellijk daarna te temperen, wordt de taaiheid teruggegeven tegen gecontroleerde hardheidskosten. Voor borgringen en schotelveren van verenstaal liggen de meeste specificaties tussen 42 en 52 HRC na tempering ergens in het venster van 300–450 °C: hard genoeg om bestand te zijn tegen pekelen onder axiale druk, taai genoeg om installatie met een borgringtang te overleven.
Alles hieronder is geschreven vanuit de inkoop- en proceskant. Elke sectie beantwoordt een vraag die een inkoper, ontwerper of kwaliteitsingenieur uiteindelijk zal moeten verdedigen in een leveranciersvergadering of een storingsrapport.
Verharden en temperen: wat elke stap feitelijk regelt
Warmtebehandeling is niet één handeling. Vier fasen stapelen zich op, en elk heeft zijn eigen karakteristieke faalmodus. Het verwarren van hen is de reden waarom twee leveranciers zowel 48 HRC kunnen certificeren als toch onderdelen kunnen leveren die zich in het veld totaal anders gedragen.
Austenitiserend, 800–900 °C
De weektemperatuur en -tijd bepalen hoeveel koolstof in de oplossing komt. Bij te weinig weken blijven er zachte ferrietzakken achter die nooit uitharden; te veel weken maakt het graan grof en kost taaiheid zonder kracht toe te voegen. Verenstaalsoorten zoals 65Mn en 50CrV4 bevinden zich doorgaans aan de bovenkant van dit bereik.
Afschrikken
Gelegeerde kwaliteiten oliepakken; water of polymeer is geschikt voor gewone koolstofsoorten zoals C67S. Het afschrikken moet snel genoeg zijn om de perlietneus te missen en zacht genoeg om dunne ringsecties niet te laten barsten. Vervorming wordt hier bepaald, niet door temperen.
Temperen, typisch 300–500 °C
Dit is de fase waarin het opgeleverde vastgoed wordt gedefinieerd. In het midden van het bereik verhoogt een ontlaattemperatuur van ongeveer 20 °C de hardheid met 1 à 2 HRC. De bewaartijd telt ook mee: een onderdeel dat wordt getrokken zodra het op temperatuur is, is niet hetzelfde als een onderdeel dat een uur lang is geweekt.
Bakken na het plateren
Elk gegalvaniseerd onderdeel boven ongeveer 32 HRC brengt het risico van waterstofbrosheid met zich mee. Een bakbeurt op 190–230 °C, gestart binnen een paar uur na het plateren, is de standaardoplossing – en hoort thuis in de inkooporder, niet in een veronderstelling.
Tempertemperatuur stelt de hardheid, taaiheid en stabiliteit in
De onderstaande tabel is de handigste referentie als een tekening alleen een hardheidsband weergeeft. Het laat zien wat een verandering in de ontlaattemperatuur doet met verenstaal met een koolstofgehalte van 0,6–0,8%, dat met olie is geblust vanaf ongeveer 850 °C.
Het praktische lezen is belangrijker dan de cijfers. Een borgring van 46–52 HRC en een schotelveer van 40–46 HRC zijn niet hetzelfde product met verschillend papierwerk. De borgring heeft oppervlaktehardheid nodig om weerstand te bieden aan de schrapende werking van de groefwand; de schotelveer heeft een hogere ontlaattemperatuur nodig, zodat deze miljoenen cycli kan afbuigen zonder een permanente verharding aan te nemen.
 DIN 2093 Conische schotelveer voor axiale belastingen Conische schotelveer voor axiale belastingen en flensdrukbehoud, met maattabel DIN 2093, verenstaal en mogelijkheden voor oppervlaktebehandeling. Bekijk Product →
Normen bepalen het venster, niet het proces. DIN 471 en DIN 472 voor borgveren en DIN 2093 voor schotelveren definiëren elk het hardheidsbereik en de toegestane ontkoling. Een leverancier die slechts "45-50 HRC" citeert, citeert een resultaat zonder procesgarantie.
De indicatoren die het leven in het veld bepalen
Hardheid is het getal dat op het certificaat staat afgedrukt. Het vermoeidheidsleven wordt bepaald door vier dingen die er zelden in voorkomen.
- Ontkoling. Een zachte, koolstofarme huid op de functionele rand is de klassieke oorzaak van vroegtijdig falen van de borgring. Goede praktijk sluit deze af op 0,02 mm op de dragende rand en controleert deze op een gepolijste dwarsdoorsnede, niet op het oog.
- Ingehouden austeniet. Boven ongeveer 5% transformeert austeniet tijdens gebruik in ongetemperd martensiet: de ring groeit en de pasvorm verandert. Een tweede tempering of cryogene behandeling brengt het naar beneden.
- Korrelgrootte en insluitingsgehalte. Fijne korrel (ASTM 7 of fijner) zorgt ervoor dat een 48 HRC-ring schokbelasting overleeft. Grove korrels uit een te heet austenitisbad komen nooit voor op het hardheidscertificaat.
- Randkwaliteit. Gestempelde ringen hebben een afschuifzone en een breukzone. Een braam of microscheurtje op de trekrand wordt de plaats waar vermoeidheid begint, lang voordat de groef verslijt.
Omdat deze variabelen in de oven worden ingesteld en niet bij de eindinspectie, is het procestraject belangrijker dan het certificaat alleen. Onze interne productiestroom zorgt ervoor dat blanking, warmtebehandeling, fosfateren en geautomatiseerde optische sortering binnen één kwaliteitssysteem blijven, wat de herhaalbaarheid van de hardheid van lot tot lot controleerbaar maakt in plaats van anekdotisch.
Waar geharde en getemperde bevestigingsmiddelen hun werk doen
Geharde en getemperde onderdelen concentreren zich daar waar trillingen en thermische cycli samenkomen met een verbinding die strak moet blijven zonder te worden gelast.
Aandrijflijn en remmen van auto’s – ongeveer 42%
Windversnellingsbakken en pitchsystemen — ongeveer 22%
Bouw- en landbouwmachines — ongeveer 18 %
Industriële tandwielkasten en pompen — ongeveer 12 %
Andere algemene machines — ongeveer 6 %
De bovenstaande splitsing weerspiegelt de offertemix die we zien en niet zozeer een marktstudie, maar verklaart wel een patroon. Borgringen staan bovenaan de lijst omdat ze meestal het goedkoopste onderdeel zijn in een dure montage en het onderdeel waarvan het falen de meeste bijkomende schade veroorzaakt. Vooral windtoepassingen vereisen iets dat moeilijk te specificeren is op basis van alleen de hardheid: 42-50 HRC, lage ontkoling en een fosfaat- of zinkvlokafwerking die de ring niet zal verbrossen.
Het meest gevraagde artikel blijft de gewone asring, omdat dit de standaard axiale locator is in versnellingsbak-, pomp- en motorontwerp.
 DIN 471 externe borgringen voor as-axiale bevestiging Asborgringen voor axiale plaatsing en verplaatsingsregeling, met DIN 471-maten tot 1000 mm, koolstof- of roestvrij staal, en coatingopties. Bekijk Product →
Specificeren en kopen: een controle in vijf stappen
De meeste hardheidsgeschillen zijn terug te voeren op een inkooporder waarop een nummer stond en niets anders. Vijf specificatielijnen nemen bijna al dat risico weg.
1. Geef de standaard een naam. DIN 471, DIN 472, DIN 2093 en hun equivalenten leggen al hardheidsbereiken, groefgeometrie en testmethoden vast. Als u op een standaardnummer koopt, wordt het grootste deel van het argument weggenomen voordat het begint.
2. Geef een venster en een methode. Een bereik van 44–50 HRC, plus een aangegeven conversieroute (HV1 omgezet naar HRC voor dunne secties), voorkomt het klassieke geschil waarbij een ring van 1,2 mm anders leest op een banktester.
3. Sluit de ontlaattemperatuur af. Als u 'getemperd niet onder 350 °C' schrijft, voorkomt u dat een leverancier de hardheid bereikt met een korte temperatuur bij lage temperatuur, waardoor het onderdeel tijdens gebruik broos wordt.
4. Stel de ontkolings- en randlimieten in. Eén clausule in de specificatie en één controle bij inkomende inspectie verwijderen een gehele faalwijze uit het risicoregister.
5. Traceerbaarheid van partijen vereisen. Oven-, batch-, warmtebehandelingsgrafiek, hardheidsonderzoek en plaatbakrecord: de documenten die een claim een jaar later verdedigbaar maken.
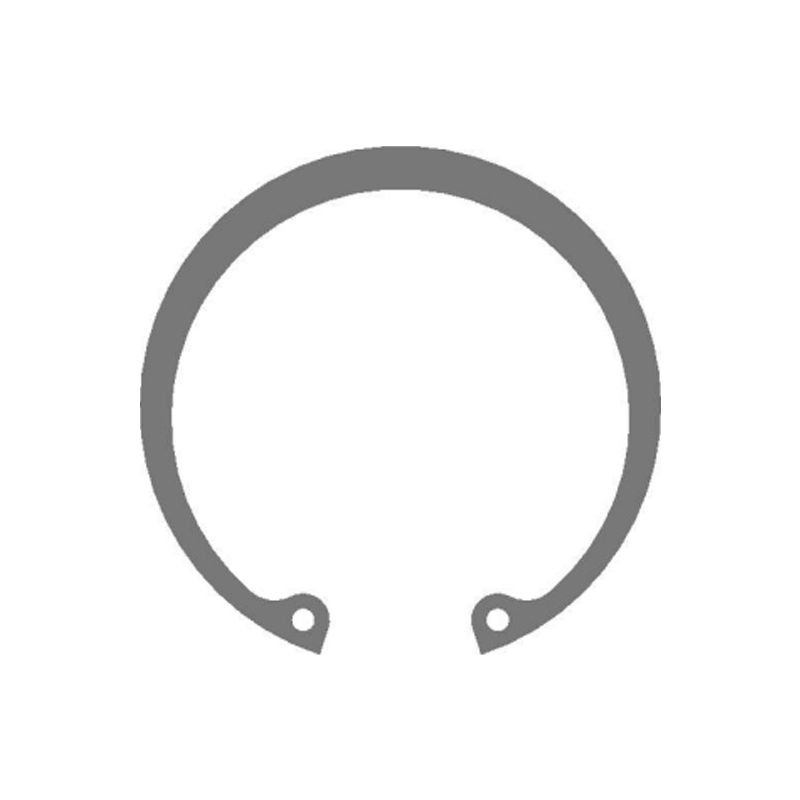 DIN 472 metrische interne borgringen voor boringretentie Interne borgringen voor axiale retentie in machinaal bewerkte boringen, met metrische maten DIN 472, koolstof- of roestvrij staal, en keuze uit oppervlaktebehandeling. Bekijk Product →
Waar de tekening bijzonder is – een verschoven nok, een niet-standaard groefbreedte, een beugel die ook een lager vasthoudt – wordt het specificatiewerk eenvoudigweg eerder verplaatst. Onze aangepaste stempelen en ringontwikkeling De route begint met de groefafmetingen en het belastinggeval in plaats van met een catalogusnummer, wat meestal de snelste manier is om een hardheidsvraag op te lossen die een norm niet beantwoordt.
Onderhoud, hergebruik en compliance
De eigenschappen die geharde en getemperde onderdelen betrouwbaar maken, maken het ook moeilijk om de staat ervan met het oog te beoordelen. Een paar regels houden de vergaderingen eerlijk na de eerste herbouw.
- Gebruik een borgring of schotelveer na verwijdering niet opnieuw. Het temperen dat voor ductiliteit zorgt, betekent ook dat een ring die eenmaal is uitgespreid, ook een keer is meegegeven.
- Controleer bij elke onderhoudsbeurt of er wrijvingscorrosie op de groefwand aanwezig is. Een gepolijste getuigemarkering betekent beweging, wat betekent dat de groefbreedte of de ringdikte buiten de tolerantie valt.
- Bewaar het bakrecord na het plateren voor elk verzinkt onderdeel boven 32 HRC. Als het document ontbreekt, behandel de partij dan als verdacht in plaats van als acceptabel.
- Koppel het bewijs van coating aan erkende methoden: zoutsproeien volgens ISO 9227, screening op waterstofbrosheid volgens ISO 15330 of ASTM F1940 waar de coatingspecificatie dit vereist.
- Plaats materiaalcertificaten volgens EN 10204 3.1, PPAP-documentatie en een wijzigingsmeldingsclausule in de leveringsovereenkomst, en niet in een map die niemand opent.
In gereguleerde toeleveringsketens – de automobielsector onder IATF 16949, of de windenergiesector onder een klantspecifieke kwaliteitsovereenkomst – wordt warmtebehandeling normaal gesproken behandeld als een speciaal proces waarvoor gekwalificeerde operators, gekalibreerde ovens en continue registratie van grafieken nodig zijn. Kopers die bij de eerste bestelling één keer om de ovenkaart vragen, zijn doorgaans degenen die later nooit meer een storingsonderzoek hoeven uit te voeren.
Gehard en getemperd staal is een betrouwbaar antwoord op een specifieke vraag: hoe houd je een onderdeel onder belasting op zijn plaats zonder het bros te maken? Antwoord dat met een materiaalkwaliteit, een tempereerbereik, een ontkolingslimiet en een gedocumenteerde baktijd, het onderdeel zich gedraagt zoals ontworpen. Beantwoord het met alleen een hardheidsgetal, en de volgende revisie van de tekening zal worden geschreven in de vorm van een foutrapport.