Er wordt een tekening voor een borgring volgens DIN 471 geleverd met "2B finish" geschreven in het titelblok. De offerte komt snel terug, de onderdelen worden op tijd verzonden, en vervolgens meet de inspectie 0,6 µm Ra op een geschoren rand en wordt gevraagd waarom het oppervlak niet langer overeenkomt met het monster dat achttien maanden geleden is goedgekeurd. Niets mislukte. De specificatie stond eenvoudigweg open voor meer dan één lezing.
Hier is eerst de conclusie: 2B is een freesafwerking op de roestvrijstalen rol of plaat waarmee u bent begonnen, en niet een behandeling die op het voltooide onderdeel wordt toegepast. Het beschrijft platte, gerolde vlakken – mat, niet-directioneel, licht reflecterend – en stopt bij de eerste cyclus van afschuiven, tuimelen of warmtebehandeling. Op een print met de tekst '2B-afwerking' moet in plaats daarvan staan 'materiaal geleverd in 2B-afwerking' en moet vervolgens afzonderlijk worden gedefinieerd hoe de afgewerkte sluiting eruit moet zien.
De korte versie
- 2B betekent koudgewalst, gegloeid en gebeitst en vervolgens door de huid gepasseerd - doorgaans 0,1–0,5 µm Ra, mat, zonder korrelrichting.
- Het is een materiële toestand, geen deeltoestand: afgeschuurde randen, getrommelde radii en hittetinten zitten er allemaal buiten.
- 2B is de goedkoopste, meest verkochte roestvrijstalen stripafwerking; BA en nr. 4 voegen kosten en doorlooptijd toe.
- Gladder dan 2D, dus het risico op spleetcorrosie is lager, maar de passivatie na fabricage bepaalt nog steeds de levensduur.
In de rest van dit artikel wordt besproken waartoe de aanduiding een fabriek feitelijk verplicht, waar de cijfers uiteenlopen, en hoe u een inkooporder schrijft die de inspectie van het eerste artikel overleeft.
De molenroute achter een 2B oppervlak
2B begint als warmgewalste zwarte spoel. De fabriek gloeit en pekelt het om de aanslag te strippen en de passieve laag opnieuw op te bouwen, walst het koud tot de uiteindelijke dikte, gloeit en pekelt opnieuw, brengt vervolgens een lichte huidpassage aan - een temperwals van ongeveer 0,5-1,5% reductie - gevolgd door spanningsnivellering. Die laatste stap is wat 2B van 2D scheidt: dezelfde chemie, een vlakker en iets helderder oppervlak, met een ruwheid die doorgaans in de 0,1–0,5 µm Ra-band ligt in plaats van de 0,4–1,0 µm van een ongevilde 2D-plaat.
Het resultaat is een uniform matgrijs zonder zichtbare nerfrichting, wat van belang is als u gestempelde onderdelen over een spoel van 300 mm nestelt en wilt dat beide uiteinden van de strip er identiek uitzien. Strips voor stempelen zijn gewoonlijk 0,3–3,0 mm dik en de aanduiding is gedefinieerd in ASTM A480/A480M, EN 10088-2, JIS G4305 en GB/T 3280.
Huid passeert, niet polijsten
Een temperatuurverlaging van 0,5–1,5% maakt het oppervlak vlakker. Er komt geen schuurmiddel in aanraking met de strip, waar dan ook op de route.
Geen graanrichting
Door de niet-directionele ruwheid blijven geneste stempels en gevormde onderdelen visueel consistent, ongeacht hoe ze in de spoel zitten.
Passief van de molen
Het gloeien wordt gevolgd door beitsen, zodat de spoel arriveert met een intacte passieve laag – totdat deze door het stansen en afschuiven wordt opengebroken.
2B versus 2D, BA en nr. 4: vergelijken op getallen die er toe doen
Vier afwerkingen domineren de roestvrijstalen stripspecificatie. De verschillen die van invloed zijn op een borgring of sluitring zijn ruwheid, uiterlijk, kosten en hoe elk zich na fabricage gedraagt.
Voor een gestempelde sluiting is de afhaalmogelijkheid smal. Als een onderdeel eenmaal is getuimeld, gedragen 2B en 2D zich vrijwel identiek in gebruik, omdat het tuimelende medium aan elke rand zijn eigen ruwheid oplegt. BA verdient zijn premie alleen als het gezicht zichtbaar en ongeverfd blijft; Nr. 4 alleen waar een geborstelde look een ontwerpvereiste is. Roestvrij borgringen verborgen in een versnellingsbakhuis rechtvaardigt dit zelden.
 DIN 988 platte sluitringen voor lastverdeling DIN 988 platte sluitringen van koolstof- of roestvrij staal, gehard of niet-gehard verkrijgbaar, met opties voor dikte, maat en oppervlaktebehandeling voor verdeling van de belasting. Bekijk Product →
De verborgen variabelen: Ra-spreiding, glans en maatvoering
Twee spoelen kunnen beide 2B-gecertificeerd zijn en er toch verschillend uitzien. De ruwheid van de frees is een bereik, geen punt: een spoel van 0,15 µm en een spoel van 0,45 µm reflecteren het licht anders op hetzelfde gestempelde oppervlak, en kopers merken dit op bij de tweede levering, niet bij de eerste. Glans bij 60° is de snelste controle op de werkvloer op partij-tot-partijafwijking; een stylusaflezing met een afsnijding van 0,8 mm over drie posities op de platte zijde is voldoende om een gemengde zending op te vangen.
Dit is ook waar het maken van aantekeningen fout gaat. Het schrijven van "2B finish, Ra 0.2 max" specificeert iets strakker dan een groot deel van het 2B-assortiment oplevert, en duwt de leverancier stilletjes richting BA of een afgewezen lot. Erger nog is een warmtebehandelingsnota. De spanningsverlichting bij 400 °C laat een strokleurige tint achter die moet worden verwijderd door middel van beitsen voordat het onderdeel weer eerlijk 2B kan worden genoemd – een stap die gemakkelijk over het hoofd wordt gezien en moeilijk visueel te detecteren is zodra de onderdelen zijn verpakt.
Waar 2B roestvrijstalen bevestigingsmiddelen daadwerkelijk terechtkomen
Borgringen, ringen en gestempelde beugels in 2B-conditie worden gespecificeerd als het oppervlak eerder functioneel dan decoratief is. Een ruwe verdeling over typische programma's ziet er als volgt uit:
- 38% automobiel — uitlaatbeugels, rembeslag, borgringen in aandrijflijnconstructies.
- 22% windenergie — interne onderdelen van de gondel, yaw- en pitch-hardware, waarbij blootstelling aan chloride de kwaliteit bepaalt.
- 18% constructie — ankers, bekistingsbeslag, zichtbare structurele bevestigingsmiddelen.
- 12% voedsel en chemicaliën – waar reinigbaarheid belangrijker is dan uiterlijk.
- 10% algemeen industrieel — pompen, kleppen, machinebeveiliging.
Het patroon is consistent: 2B wordt gekozen vanwege de corrosieweerstand en de kosten, niet vanwege het uiterlijk. Bij een wind- of constructiemontage doet de afwerking het echte werk: een gladder vlak houdt minder vuil vast en biedt minder spleten dan 2D, maar niemand zal het ooit zien als de verbinding eenmaal gesloten is.
 DIN 471 Buitenborgringen voor assen Externe borgringen voor axiale aslocatie, verkrijgbaar in koolstof- of roestvrij staal met DIN471-maten van 3 tot 1000 mm en opties voor oppervlaktebehandeling. Bekijk Product →
Inkoopvolgorde: vijf controles voordat de inkooporder wordt vrijgegeven
1. Verplaats de bijschrift
Zet "2B" op de materiaallijn, niet op de lijn van het afgewerkte onderdeel, en voeg een aparte uiterlijkeis toe voor de geleverde bevestiger.
2. Lees het spoelcertificaat
Kwaliteit, maalbron, afwerkingsaanduiding en warmtenummer moeten er allemaal op staan. Controleer EN 10088-2 ten opzichte van ASTM A480-equivalentie voordat u een vervanging goedkeurt.
3. Bescherm het oppervlak tijdens transport
PVC-folie of tussengevoegd papier stopt het kraspatroon dat het stempelen overleeft en als klacht van de klant op zichtbare sluitringen terechtkomt.
4. Definieer nabewerking
Tuimelen, ontbramen en passiveren volgens ASTM A967 – of vermeld expliciet dat nabehandeling niet is toegestaan. Stilte hier is waar geschillen beginnen.
5. Keur een fysiek monster goed
Bewaar een referentiegedeelte en een glanslezing bij het rapport van het eerste artikel; Ra alleen kan een discussie over wat ‘mat’ betekent niet beslechten.
Onze eigen stempelen en oppervlaktebehandelingsstroom omvat walsen, warmtebehandeling, fosfateren, ultrasoon reinigen en geautomatiseerd optisch sorteren, waar de meeste geschillen over de afwerking feitelijk worden beslecht – niet in de fabriek, maar op de lijn die daarna de strip verwerkt.
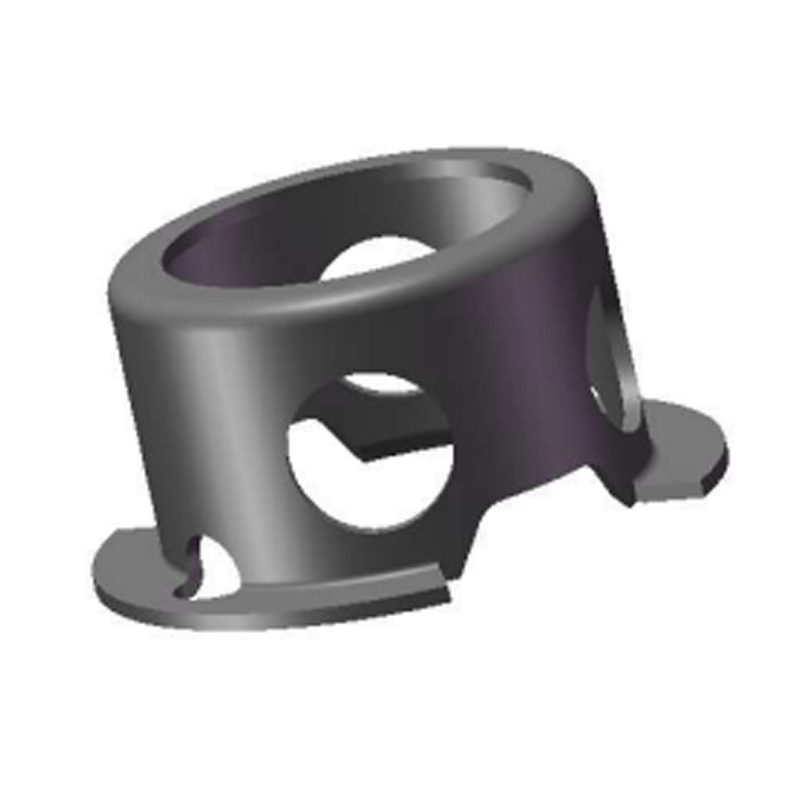
 Op maat gemaakte corrosiebestendige gespleten borgringen Op maat gemaakte niet-standaard gespleten borgringen voor assen of boringen, gemaakt van roestvrij staal of andere corrosiebestendige materialen met op maat gemaakte geometrie en oppervlaktebehandelingen. Bekijk Product →
Onderhoud, reiniging en naleving
Een 2B-gezicht is gemakkelijk om mee te leven, op voorwaarde dat niemand het met de verkeerde chemie aanvalt. Praktische begeleiding die stand houdt in het veld:
- Reinigen met mild schoonmaakmiddel en water; afspoelen en drogen. Desinfectiemiddelen en bleekmiddelen op chloridebasis laten putjes achter die lijken op een materiaalfout.
- Inspecteer periodiek op theevlekken in plaats van te wachten op een storingsrapport; kleuring is cosmetisch, putjes niet.
- Vermijd contact met koolstofstaal tijdens montage en opslag; ingebed vrij ijzer verslaat de passivatie van de walserij binnen enkele weken.
- Houd snijvloeistoffen en tuimelende media schoon; een vervuilde trilkom zal ijzer over een hele batch transporteren.
Wat de documentatie betreft, dekken drie referenties de meeste audits: EN 10088-2 of ASTM A480 voor de 2B-aanduiding zelf, ASTM A967 voor passivatie na fabricage en ASTM A380 voor reiniging vóór gebruik. Voedselcontactprogramma's voegen EC 1935/2004 toe, en elke Europese klant zal verwachten dat RoHS- en REACH-verklaringen gekoppeld zijn aan het hittenummer, en niet aan een generiek certificaat. De traceerbaarheid van de partij tot aan de spoel maakt een afwerkingsclaim twee jaar na levering controleerbaar.
2B is een goede standaard en een slechte belofte. Beschouw het als de staat van de strip die je koopt, schrijf een aparte, meetbare verwachting voor het onderdeel dat je ontvangt, en specificeer wat er gebeurt met het oppervlak tussen de twee: tuimelen, passivatie, bescherming. Die ene verandering in de formulering van de tekening voorkomt de meeste argumenten die beginnen met een ruwheidslezing op een geschoren rand.