Op de tekening staat ‘koudgetrokken staal’, maar de inkooporder heeft een proces, geduld en tolerantie nodig. Dat is de gebruikelijke opening wanneer een asborgring, lagerhouder, schotelveer of gestempelde ring van prototype naar serielevering gaat. Koudgetrokken staal is geen enkele kwaliteit; het is een aandoening die wordt veroorzaakt door warmgewalste staaf of draad bij kamertemperatuur door een matrijs te trekken. Het resultaat is een gladdere, rechtere, meer dimensionaal consistente grondstof met een hogere sterkte, maar ook met restspanning en verminderde ductiliteit die eerder moet worden ontworpen dan aangenomen. Voor bevestigingsmiddelen is het praktische voordeel minder verrassingen bij de maatvoering bij de pers of het draaicentrum; het praktische risico is het behandelen van “koudgetrokken” als een volledige specificatie.
Kortom voor het kopen van teams
- Koudgetrokken staal is een procesvoorwaarde, geen kwaliteit. Specificeer het basisstaal, de trekreductie, de thermische behandeling en de uiteindelijke mechanische eigenschappen.
- Nauwe toleranties en schaalvrije oppervlakken verminderen secundaire bewerking en uitval, vooral op borgringen, ringen en dunne gestempelde onderdelen.
- De sterkte neemt toe en de ductiliteit neemt af. Terugvering, scheuren en restspanning moeten worden gevalideerd bij het vormen en de warmtebehandeling.
- Vergelijk de prijs op basis van de opbrengst van het eindproduct, niet per kilogram. Rechtheid, bijna netdoorsnede en stabiele voeding kunnen de totale kosten verlagen.
Welke veranderingen bij koudtrekken in het staal
Koudtrekken begint met warmgewalste staaf of draad die wordt gereinigd, bedekt met smeermiddel, door een matrijs wordt getrokken, rechtgetrokken en gesneden. De matrijsreductie bewerkt het oppervlak koud en comprimeert de sectie. Typische diepgangen verfijnen de diameter en ovaliteit, verbeteren de rechtheid en zorgen voor een gladde afwerking. Omdat het materiaal onder de herkristallisatietemperatuur blijft, vermenigvuldigen de dislocaties zich, waardoor de trek- en vloeigrens toenemen en de rek afneemt. De wisselwerking is opgeslagen energie: restspanning en een harder oppervlak kunnen later blanken, munten en buigen helpen of schaden.
Tolerantie en eerlijkheid
Koudgetrokken staaf heeft gewoonlijk een kleinere diameter en rechtheid dan warmgewalst. Dat is van belang op draaibanken met staafaanvoer en progressieve persen, waar kleine voedingsvariaties schroot of gereedschapsslijtage worden.
Oppervlakteconditie
Een kalkvrij, gladder oppervlak verbetert de levensduur van de matrijs en de uniformiteit van de coating. Controleer nog steeds naden, overlappingen, ontkoling en gebruikssporen, omdat een cosmetische verbetering een defect in de lengterichting kan verbergen.
Mechanische opheffing
Uit koudetrekgegevens uit de sector blijkt dat een standaard diepgang de treksterkte met ongeveer 25-30% kan verhogen. De vloeigrens neemt ook toe, terwijl de verlenging en verkleining van het oppervlak afnemen.
Stress en vervormbaarheid
Restspanning kan vervorming veroorzaken na het insteken, munten of warmtebehandeling. Spanningsvrij gloeien kan nodig zijn voor ernstige vervormingen of voor onderdelen die na de bewerking vlak moeten blijven.
Een asborgring is een nuttig voorbeeld. De ring moet in een groef zitten, weerstand bieden aan axiale belasting en de installatie overleven zonder permanent te verankeren. Als de grondstof koudgetrokken is maar de stap van het ontlasten van de spanning wordt overgeslagen, kan het onderdeel de maatinspectie doorstaan en toch scheuren bij de nokken. Vergelijk voor een typische asborgtoepassing de groefgeometrie en materiaalconditie met een standaardfamilie zoals:
 DIN471 externe borgringen voor assen Vergelijk de groefgeometrie en materiaalconditie met behulp van deze DIN471-familie, waarin afmetingen, draagvermogens, materialen en oppervlaktebehandelingen voor asborgringen worden vermeld. Bekijk Product →
Op de tekening moet de kwaliteit van het basisstaal, de toestand van de draad of de staaf en de uiteindelijke hardheid worden vermeld, en niet alleen 'koudgetrokken staal'.
Koudgetrokken versus warmgewalst versus koudgewalst: een praktische vergelijking
“Koudgewalst” en “koudgetrokken” worden vaak door elkaar gebruikt in gesprekken, maar ze zijn niet dezelfde aankooproute. Koudwalsen vermindert de dikte op een molen; Bij koudtrekken wordt een rond of gevormd gedeelte door een matrijs getrokken. Beide harden staal, maar het maatresultaat, de vormmogelijkheden en de kostenbasis verschillen.
De vergelijking is richtinggevend en hangt af van de staalsoort, de trekvermindering en de thermische behandeling.
Bij de aanschaf moeten de totale kosten worden vergeleken, en niet alleen de barprijs. Een koudgetrokken staaf kost misschien meer per kilogram, maar kan het rechttrekken elimineren, de bewerkingstoeslag verminderen en de persvoeding stabiliseren. Omdat koudtrekken de variatie in de walserij omzet in een gecontroleerde grondstof, zijn de controle van het binnenkomende materiaal, de warmtebehandeling en de oppervlaktevoorbereiding net zo belangrijk als de tekening; een leverancier met in-house productie- en warmtebehandelingscontrole kan deze variabelen van release tot release vasthouden.
Verborgen mechanische effecten die kopers moeten verifiëren
Het zichtbare voordeel is dimensionaal. De verborgen effecten zijn mechanisch en residuaal. De onderstaande grafiek maakt gebruik van richtingsindexen om te laten zien wat een standaard koudtrektrek doorgaans doet met een warmgewalste grondstof; het is een screeningshulpmiddel, geen acceptatielimiet.
Warmgewalst tensile: 100
Koudgetrokken tensile: 125–130
Koudgetrokken yield: 115–125
Ductiliteit: 70–85
Rechtheidswinst: hoog
Gebruik deze indicatoren om betere vragen te stellen. In de aankoopspecificatie moeten de testmethoden, de bemonstering en de garantie van eigenschappen op de getrokken staaf of na warmtebehandeling worden gedefinieerd. Controleer de trek- en vloeisterkte, rek, hardheid, restspanning of spanningsverlichting, oppervlaktedefecten en rechtheid. Voor onderdelen die na het tekenen zijn voorzien van sleuven, munten of gebogen, voert u een vormproef uit waarbij de feitelijke partij en smering zijn inbegrepen.
- Vraag of de frees of lade mechanische eigenschappen levert bij het uiteindelijke koudgetrokken formaat.
- Bevestig het spanningsvrij gloeien wanneer het onderdeel een strakke vlakheid of ernstige vervorming heeft.
- Controleer de naad- en ontkolingslimieten voor borgveren met kleine doorsnede en veerachtige ringen.
Waar koudgetrokken staal past: applicatiemix
Koudgetrokken staal is gebruikelijk wanneer een klein gedeelte belasting moet dragen met weinig bewerking: autoklemmen en borgringen, stamp- en gierconstructies van windturbines, bouwbeslag en algemene machines. De onderstaande mix is een illustratieve planningsweergave voor koudgetrokken bevestigingsmiddelen en gestanste componenten, geen marktstatistiek.
Auto-industrie en transport — 45%
Wind en energie — 25%
Bouwmaterieel — 20%
Algemene machines — 10%
Bij wind- en zwaar materieel worden schijfveren en borgringen met hoge belasting vaak gespecificeerd met koudgetrokken of koudgewalst bandmateriaal, omdat de voorspanning stabiel moet blijven door trillingen. Een representatieve familie van schijfveren met hoge belasting is:
 DIN2093 Belleville-veerringen met hoge belasting Bekijk deze DIN2093 schotelverenfamilie voor een stabiele axiale voorspanning, met materiaal- en coatingopties die geschikt zijn voor trillings- en afdichtingstoepassingen. Bekijk Product →
Dezelfde logica is van toepassing op lagerhouders voor auto's en hardware voor gebouwen: de koudgetrokken toestand helpt een consistente blanco vast te houden, maar coating, hardheid en installatierichting bepalen nog steeds de prestaties in het veld.
Selectieworkflow voor inkoop en engineering
Een werkbaar selectieproces houdt materiaal, vorming en inspectie gebonden aan de onderdeelfunctie. Gebruik deze volgorde wanneer koudgetrokken staal wordt voorgesteld voor een borgring, ring of stempel.
- Definieer de functie: axiale retentie, voorspanning, lastverdeling of structurele ondersteuning. Met deze functie wordt de toegestane hardheid, taaiheid en vlakheid ingesteld.
- Bevestig de basiskwaliteit en de koudgetrokken toestand. Vermeld de staalsoort, het trekreductiebereik en of spanningsverlichting vereist is.
- Stel toleranties in op basis van pasvorm, niet op basis van freesgemak. Groefbreedte, ringdikte en boring- of asspeling moeten de maataanduiding bepalen.
- Vereist mechanische en metallurgische rapporten. Neem de grenzen voor treksterkte, vloeigrens, rek, hardheid en oppervlaktedefecten op waar deze de montage beïnvloeden.
- Valideer vormen en warmtebehandeling samen. Terugveren na het persen, barsten van de nokken en vervorming na verharding zijn procesproblemen, niet alleen materiële problemen.
- Wijzigingsbeheer vergrendelen. De bron van het basisstaal, de slijtage van de matrijzen, de uitgloeicyclus en de coatingbatch moeten aanleiding geven tot beoordeling vóór verzending.
Als de tekening verder gaat dan standaardringen in beugels, limietkooien of speciaal gevormde ringen, breng dan de stempelleverancier naar de tekeningbeoordeling voordat het gereedschap wordt gesneden. Vroeg productaanpassing werk kan voorkomen dat een koudgetrokken grondstof wordt geselecteerd op basis van een geometrie die deze economisch niet kan vormen.
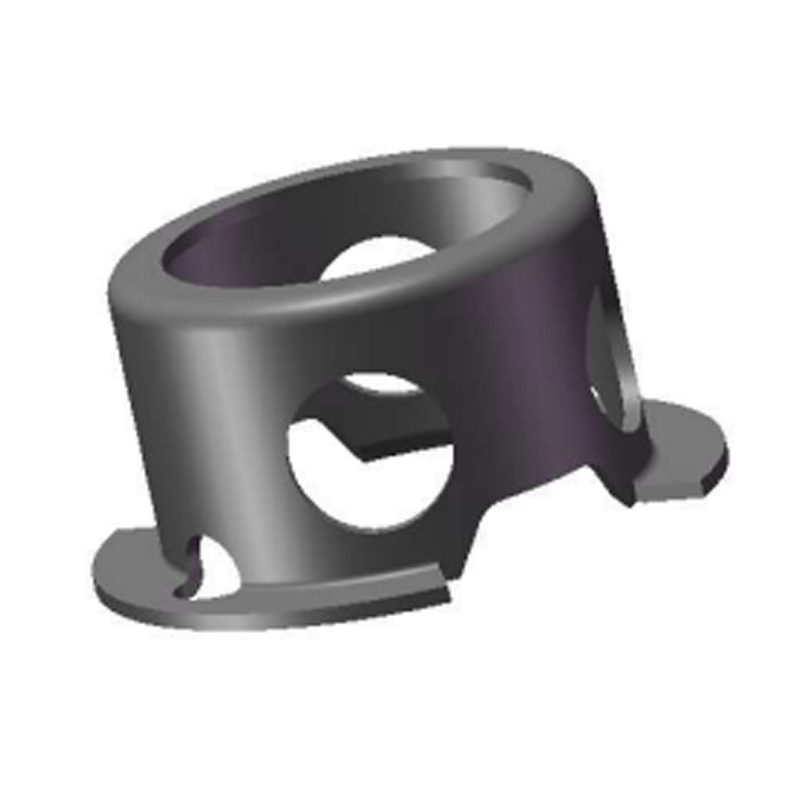 Op maat gemaakte slijtvaste limietkooien Voor speciaal gevormde ringen en limietkooien ondersteunt dit op maat gestempelde onderdeel de tekeningbeoordeling met materiaal-, oppervlaktebehandeling- en schimmelontwikkelingsopties. Bekijk Product →
Onderhouds-, traceerbaarheids- en nalevingsopmerkingen
Koudgetrokken staal is gevoeliger voor opslag dan warmgewalst materiaal, omdat het geen walshuid heeft om vocht te bufferen. Een paar praktische controles beschermen de investering na ontvangst.
- Bewaar staaf en draad op een droge, verhoogde plaats en vermijd condensatiecycli. Koudgetrokken oppervlakken kunnen snel gaan roesten.
- Bescherm rechte staven tegen buigen en opgerolde draad tegen knikken; het hanteren van schade kan het rechtheidsvoordeel tenietdoen.
- Traceer het warmtenummer, de tekeningpartij, de warmtebehandelingsbatch en de oppervlaktebehandelingsbatch via het productierecord.
- Bewaar materiaalcertificaten, maatrapporten, hardheids- of treksterkteresultaten en coatingtestgegevens bij de partij.
- Controleer bij gecoate of geplateerde onderdelen de controles op waterstofverbrossing en de bakvereisten bij de finisher.
- Pas wijzigingsmeldingen toe op basisstaalbron, trekreductie, uitgloeien en coaten, omdat elk de pasvorm of de levensduur van vermoeiing kan veranderen.
Koudgetrokken staal is een nuttig antwoord wanneer een bevestigingsmiddel of gestempeld onderdeel een stabiele plano, een glad oppervlak en een hogere sterkte nodig heeft zonder extra bewerking. Het is een slecht antwoord als de tekening de basiskwaliteit, spanningsvrijstelling of uiteindelijke eigenschappen ongedefinieerd laat. De veiligste aankoopspecificatie beschouwt koudtrekken als één stap in een keten – staalkwaliteit, reductie, thermische behandeling, vervormen, coaten en inspectie – en houdt elke stap in verband met de daadwerkelijke functie van het onderdeel.