Een onderhoudsteam van een voedselfabriek vervangt elke 14 maanden dezelfde asborgring. De ring is 17-4 PH, verouderd tot H900 omdat dat de sterkste kolom op het gegevensblad was, en hij blijft barsten bij het uitsteeksel waar het spoelwater zich verzamelt. De legering is het probleem niet. De voorwaarde is. H900 koopt ongeveer 1.310 MPa vloeigrens en betaalt daarvoor met het grootste deel van de chloride-spanningscorrosiemarge van de kwaliteit.
Het korte antwoord: 17-4 (UNS S17400, AISI 630, EN 1.4542) is een martensitisch precipitatiehardend roestvrij staal. Je bewerkt of stempelt het in de met zachte oplossing behandelde toestand en veroudert het vervolgens tussen 480 °C en 620 °C om een vloeigrens van ongeveer 725 MPa tot 1.310 MPa te bereiken. Specificeer dit wanneer u sterkte nodig hebt die verder gaat dan de 300-serie en corrosiebestendigheid buiten de 400-serie, en wanneer u de verouderingsstap onder controle wilt houden. Geef dit niet op als chloriden, heet zuur of een aanhoudende bedrijfstemperatuur boven ongeveer 300 °C de limiet bepalen.
Bijna elke 17-4-fout die we zien, is terug te voeren op dezelfde hoofdoorzaak: de verouderingsbehandeling werd eerder als een formaliteit behandeld dan als de reden dat de legering bestaat.
Hoe het neerslagverhardingsmechanisme werkt
Oplossingsbehandeling bij ongeveer 1.040 ° C lost de legeringselementen op in kubisch austeniet met het midden in het vlak. Luchtkoeling transformeert dat austeniet vervolgens in koolstofarme latmartensiet, en niet in de harde, scheurgevoelige plaatmartensiet van gereedschapsstaal met een hoog koolstofgehalte. Omdat het koolstofgehalte beperkt is tot 0,07%, is de structuur bij koeling zacht genoeg om te bewerken en is de afkoelsnelheid zacht genoeg zodat de vervorming klein blijft in vergelijking met gelegeerd staal met quench-and-temper-technologie.
Veroudering is waar de kracht vandaan komt. Door het onderdeel één tot zes uur op 480–620 °C te houden, ontstaan er koperrijke fasen van slechts nanometers in doorsnede, samen met niobiumcarbiden die de korrelgrenzen vastzetten. Deze neerslagen belasten het martensietrooster en blokkeren de dislocatiebeweging. Het wordt koeler en de neerslag blijft fijn en samenhangend, zodat de sterkte piekt. Ouder worden en ze worden grover: de sterkte neemt af, de ductiliteit, de taaiheid en de weerstand tegen spanningscorrosie herstellen zich.
De chemie doet het werk
Ongeveer 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu en 0,15–0,45% Nb. Chroom bouwt de passieve film op, koper levert het neerslag, niobium verfijnt de korrelgrootte en vertraagt veroudering.
Eén stap met lage vervorming
Geen blustank, geen scheurrisico, groei doorgaans minder dan 0,1%. Daarom is deze kwaliteit geschikt voor afgewerkte, machinaal bewerkte onderdelen en gevormde ringen die tolerantie moeten behouden.
Magnetisch in alle omstandigheden
In tegenstelling tot 304 of 316 blijft 17-4 ferromagnetisch van toestand A tot en met H1150. Relevant voor sensordoelen, magnetische klemming en elke montage waarbij restmagnetisme vuil aantrekt.
Eigendomsgegevens per voorwaarde
De verouderingscurve is de specificatie. De onderstaande waarden zijn typische kamertemperatuurcijfers voor staaf- en kleine smeedstukken volgens ASTM A564 of AMS 5643; zware secties vallen lager, vermeld dus altijd waar de testbon vandaan komt.
Kijk eens wat die handel werkelijk kost. Bij een borgring of een boutverbinding is het verschil tussen de opbrengst van 1.310 MPa en 725 MPa zelden van invloed op het ontwerp, omdat de groef, de draad of de sectieverandering lang voordat het bulkmateriaal dat doet, falen. Wat bepalend is, is of het onderdeel de omgeving gedurende het onderhoudsinterval overleeft. Wat dat betreft is H900 vaak de verkeerde keuze en H1150 vaak de juiste.
De cijfers die de meeste gegevensbladen begraven
De opbrengststerkte is gemakkelijk te vergelijken en gemakkelijk te overwaarderen. In het onderstaande diagram worden de waarden 17-4 vergeleken met gebruikelijke alternatieven bij kamertemperatuur, waarbij typische minima worden gebruikt in plaats van marketingcijfers.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
De punten die er meer toe doen dan de balken:
- Chloridespanningscorrosie is het echte plafond. Trekspanning, chloriden en temperaturen boven ongeveer 60 °C vormen de klassieke combinatie, en de piekverouderingstoestand is daar het minst tolerant voor. Overbelasting naar H1150 of H1150M is de standaardbeperking.
- Zure servicenormen beperken het cijfer tot oververouderde omstandigheden. NACE MR0175 / ISO 15156 accepteert 17-4 in H900 niet, dus een klepsteel of een putkopbevestiging gespecificeerd op pieksterkte voldoet niet aan de eisen voordat deze zelfs maar machinaal is bewerkt.
- Het risico op waterstofverbrossing neemt toe met de sterkte. Als een 17-4-onderdeel bij de H900 gegalvaniseerd moet worden, is de bakcyclus niet optioneel en moet de galvaniseerwerkplaats dit in de inkooporder vermelden.
- Vreten is gebruikelijk wanneer 17-4 tegen 17-4 loopt in glijdend contact. Verschillende hardheden, een droogfilmsmeermiddel of een verandering van één tegenvlak lossen het goedkoper op dan een materiaalverbetering.
- Door veroudering ontstaat er een donker oxide dat moet worden verwijderd door middel van beitsen of mechanisch, anders verschijnt de corrosieweerstand waarvoor u hebt betaald nooit aan de oppervlakte.
Waar het cijfer zijn plaats verdient
Het verbruik is geconcentreerd in toepassingen waarbij een ontwerper ruwweg tweemaal de sterkte van 316 nodig heeft zonder in een coatingafhankelijk gelegeerd staal te stappen. Onderstaande uitsplitsing is een indicatieve planningsvisie, geen marktstudie.
Lucht- en ruimtevaart, 30% — actuatorhardware, fittingen, zeer sterke bevestigingsmiddelen en cascocomponenten waar AMS 5643 van toepassing is.
Olie en gas, 25% — klepstelen, poorten, zittingen en onderzeese hardware, bijna altijd in een verouderde staat.
Chemisch en procesmatig, 18% — pompassen, waaiers, hulzen en mixers.
Voeding, papier en farma, 12% — rakelmessen, messen, assen en spoelhardware.
Medisch en laboratorium, 8% — instrumenten en gereedschappen; andere industriële toepassingen vormen de rest.
Specificatie van 17-4 bevestigingsmiddelen, borgringen en gestempelde onderdelen
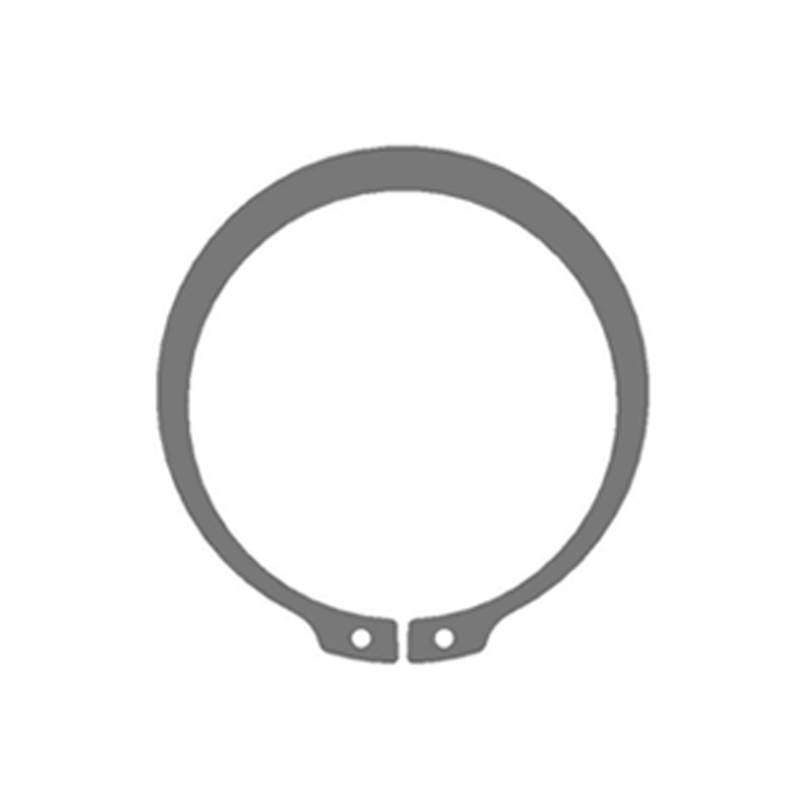
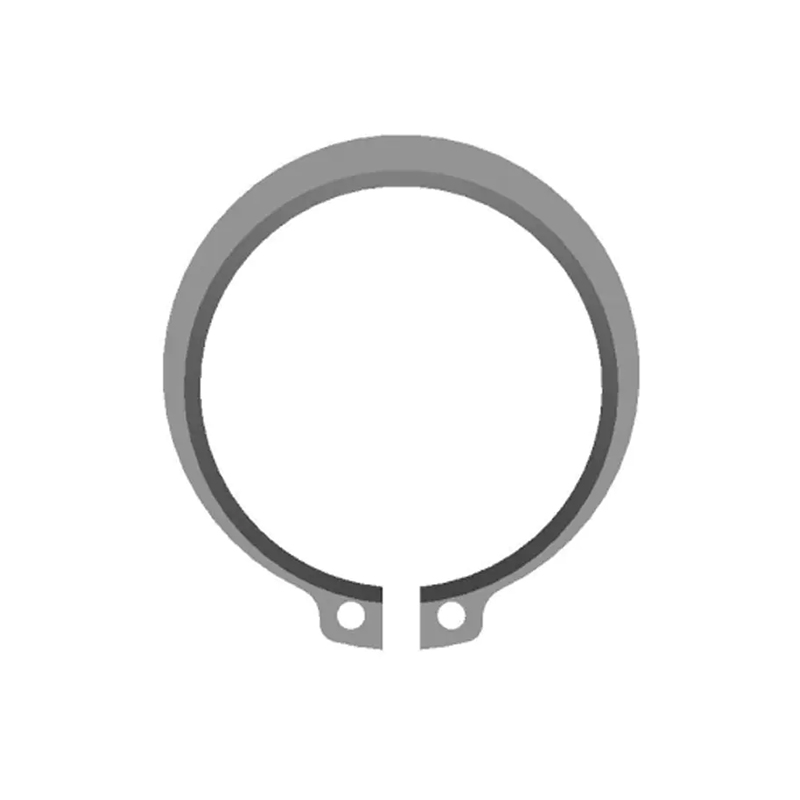
Borgringen en gestempelde ringen concentreren de lading in zeer kleine secties, wat de specificatielogica verandert. Op een externe borgring dragen de nokwortel, het groefcontactvlak en het taps toelopende gedeelte de axiale belasting, en bij een opbrengst van 1.310 MPa wordt een scherpe interne hoek een scheurstarter. Specificeer wortelradii, een randbreuk en een braamoriëntatie die ervoor zorgt dat er bramen op het niet-belaste vlak blijven.
 DIN 471 Buitenborgringen voor assen DIN 471 asringen met gegevens over afmetingen, materiaal, coating, belasting en snelheid helpen bij het specificeren van de axiale retentie daar waar de nokwortels geconcentreerde belasting dragen. Bekijk Product →
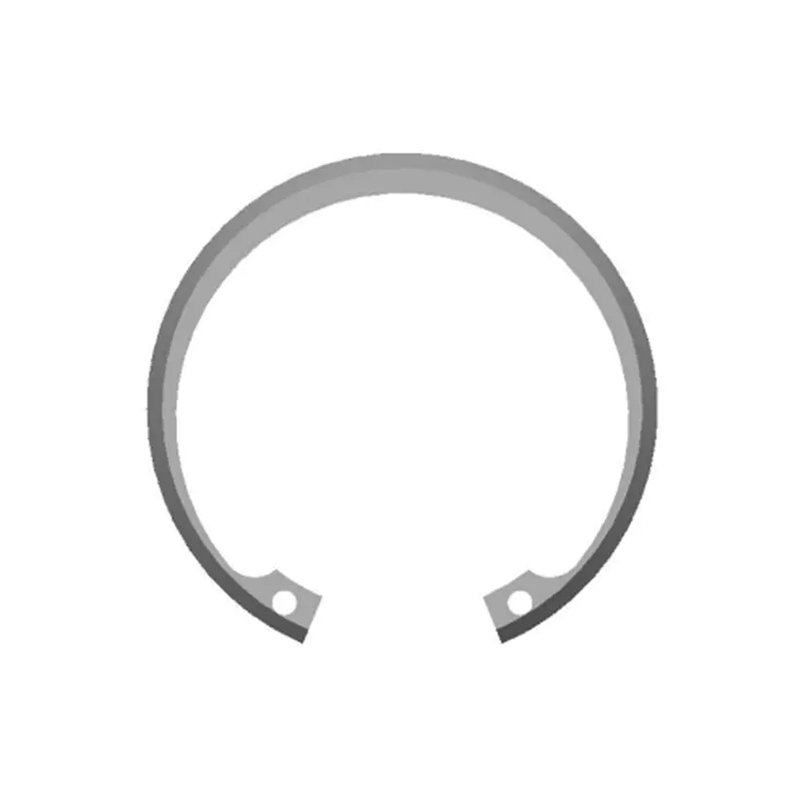
Interne ringen op een boorgroef zitten onder druk zodra ze zijn geïnstalleerd, zodat de waargenomen faalwijze verschuift naar groefafschuiving, ringmoeheid of permanente verharding in plaats van scheuren in de nokken. Dat is één van de redenen dat oververouderde omstandigheden gebruikelijk zijn bij retentie aan de boorzijde: een iets lagere opbrengst met meer rek tolereert spanning en trillingen bij de installatie veel beter dan een ring met een piekveroudering die nergens heen kan als hij te veel is uitgezet.
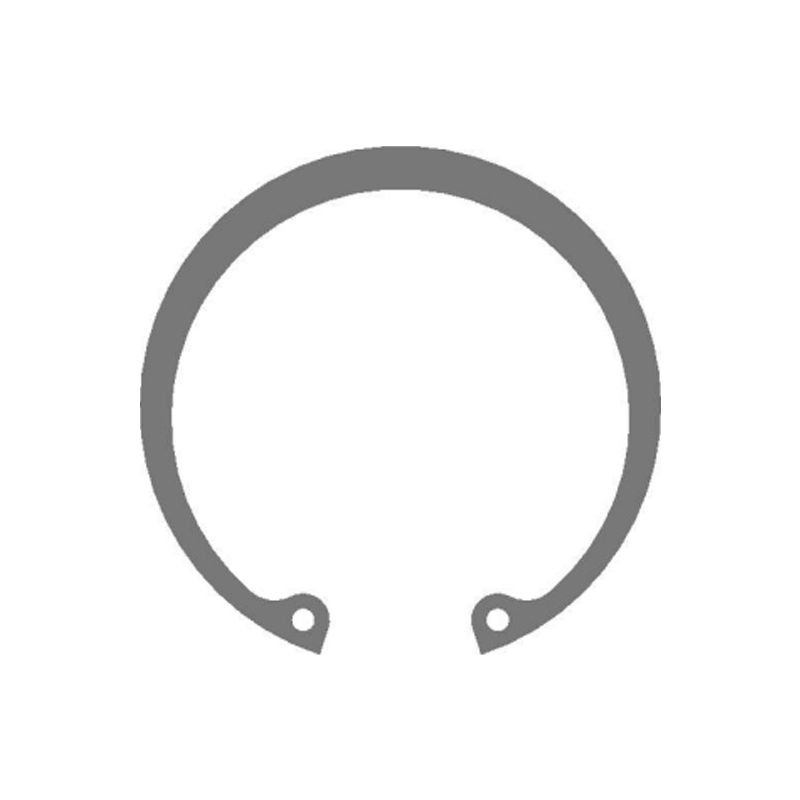 DIN 472 interne borgringen voor boringretentie Interne boorringen zitten onder druk; Gegevens over afmetingen, materiaal, coating en belasting van DIN 472 ondersteunen keuzes voor axiale retentie. Bekijk Product →
Gestempelde beugels, begrenzingskooien en speciaal gevormde ringen volgen weer een andere route. Ze worden gevormd in conditie A, omdat het vormen van een 40 HRC-onderdeel onpraktisch is, en worden na het vormen verouderd. Terugvering in zachte toestand is voorspelbaar; in de verouderde toestand is dit niet het geval, dus de gereedschapscompensatie moet gebaseerd zijn op de gegloeide strip en geverifieerd worden op de eerste verouderde batch. Onze aangepast stempel- en vormprogramma is rond die volgorde opgebouwd: vormen, verouderen, ontkalken, passiveren, inspecteren.
 Corrosiebestendige speciaal gevormde gespleten borgringen Op maat gemaakte corrosiebestendige splitringen in roestvrij staal of nikkellegeringen voor as- of boringretentie; verifieer de hardheid van het afgewerkte onderdeel en de traceerbaarheid van de partij. Bekijk Product →
Twee aankoopdetails zijn meer waard dan welk krachtcijfer dan ook. Dring in de eerste plaats aan op de traceerbaarheid van de verwarmde partij met het verouderde chargenummer, omdat een gemengde partij na montage onmogelijk uit elkaar te halen is. Ten tweede: specificeer de hardheid op het voltooide onderdeel, en niet alleen op de teststaaf: hardheid is de goedkoopste indicatie voor de vraag of de verouderde oven daadwerkelijk deed wat het certificaat beweert.
Een sourcing-workflow die herwerk vermijdt
- Bevestig het belastinggeval. Axiale belasting, trillingsamplitude, aantal cycli, installatiebelasting en bedrijfstemperatuur. Zonder deze is voorwaardeselectie giswerk.
- Kies de toestand uit de omgeving, niet uit het gegevensblad. Droge en statische punten richting H900 of H1025; chloriden, spoelwater of zuurservicepunt richting H1150 of H1150M.
- Schrijf de specificatie volledig op. Kwaliteits- en UNS-nummer, conditie- en verouderingscyclus, hardheidsbereik, ASTM A564- of A693-referentie, oppervlakteafwerking, passivatiestandaard, waterstofbakken indien geplateerd, markering en traceerbaarheid.
- Kwalificeer het proces, niet alleen het monster. De uniformiteit van de verouderingsoven, de verwijdering van oxiden, de frequentie van hardheidsonderzoeken en uitgaande inspecties behoren tot de audit, naast de interne productie- en inspectiestroom .
- Verifieer bij het eerste artikel en periodiek. Chemie, hardheid, microstructuur en, indien relevant, een zoutsproei- of SCC-screeningcontrole.
Onderhouds- en nalevingsopmerkingen
- Laat een 17-4-onderdeel in het veld nooit opnieuw verouderen of stress verminderen. Een ongecontroleerde excursie naar de verkeerde temperatuur kan stilletjes honderden megapascal aan vloeigrens wegnemen, en niets aan het onderdeel zal er anders uitzien.
- Inspecteer de groeven op vreten, spleetvlekken en getuigensporen bij het contact van de nokken. Een ring die permanent is vastgezet, heeft zijn voorspanning al verloren en moet worden vervangen en niet opnieuw worden gemonteerd.
- Houd de documentatie afgestemd op de ingeroepen norm: ASTM A564 voor staaf en smeedwerk, ASTM A693 voor plaat, strip en plaat, AMS 5643 voor lucht- en ruimtevaart, EN 10088-3 graad 1.4542 voor Europees werk, met een EN 10204 3.1 certificaat als basis.
- Voor zure service moet u de ouderdomsconditie en de hardheidslimiet bevestigen voordat u een prijsopgave maakt, en de NACE MR0175 / ISO 15156-vereiste zichtbaar houden op de tekening in plaats van begraven in een specificatiebijlage.
- Plan voor de oxide. Veroudering in de lucht produceert een hittetint die moet worden verwijderd; als op de tekening gepassiveerd staat, maar het proces het beitsen overslaat, zullen de corrosieprestaties in het veld niet overeenkomen met de kwalificatietest.
Geen enkele materiaalkeuze overleeft een zwakke procesbeheersing. 17-4 beloont een leverancier die veroudering als een metallurgische handeling beschouwt met een geregistreerde cyclus, een hardheidscontrole op elke partij en een schone ontkalkingsstap daarna. Als je deze drie goed hebt, levert de kwaliteit een combinatie van sterkte, taaiheid en corrosieweerstand die maar weinig legeringen kunnen evenaren voor de prijs.