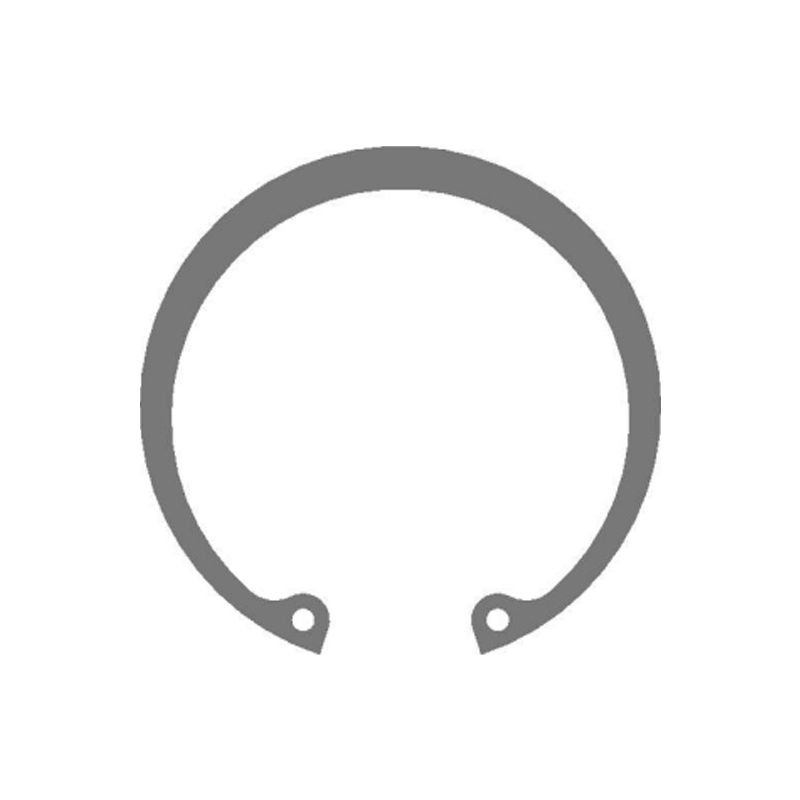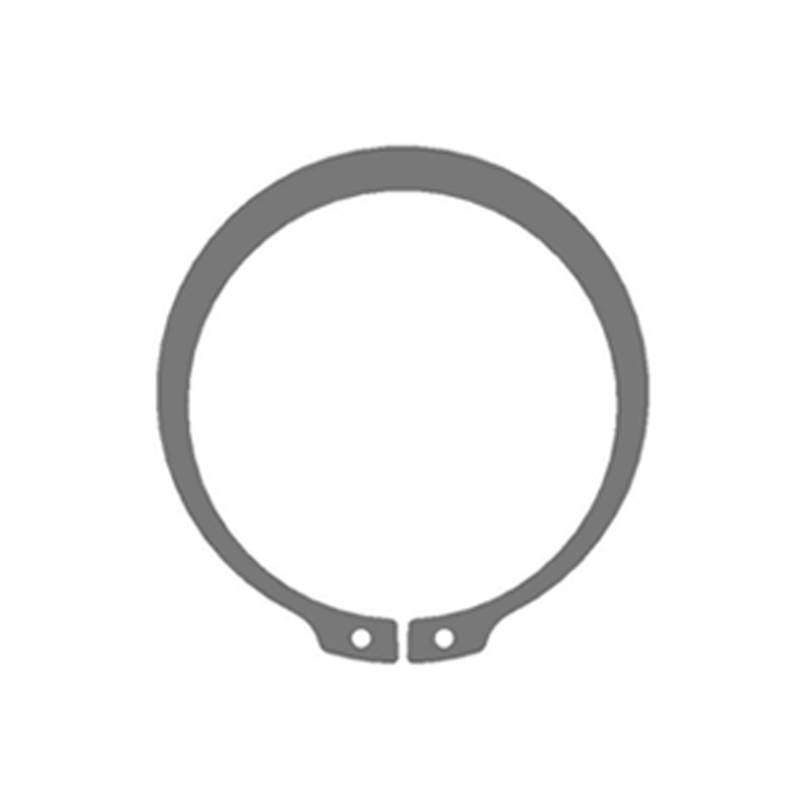
Een inkoopingenieur e-mailt dezelfde DIN 471 borgringtekening naar drie stempelleveranciers en ontvangt offertes die 40% van elkaar verschillen. De tekening is identiek, het perstonnage is vergelijkbaar en geen van de citaten is een schrijffout. Het gat zit in de materiaallijn die nooit is vastgezet: één leverancier noemde 65Mn strip met commerciële diktetolerantie, één noemde 50CrV4 met strenge tempercontrole en één noemde 301 roestvrij staal omdat die spoel al op voorraad was.
Bij axiale borgringen, veerringen en gestempelde beugels bepaalt de materiaalkeuze de terugvering, de levensduur tegen vermoeiing, het corrosiegedrag en ongeveer de helft van de stukprijs. Het is een technische beslissing die moet worden genomen voordat de matrijs wordt gesneden, omdat het later corrigeren ervan nieuwe gereedschappen, nieuwe goedkeuring van het eerste artikel en nieuwe leveringsdata betekent.
- Koolstofverenstaal 65Mn of SAE 1060/1070 dekt de meeste DIN 471 en DIN 472 axiale retentietaken tegen de laagste spoelkosten.
- Stap alleen over op 50CrV4 of SAE 6150 als het gewricht last heeft van schokbelastingen, hoge cycli of een doorhardheid nodig heeft boven HRC 47.
- Roestvrij staal 301 of 304 lost corrosie op, maar voegt 25 tot 35 procent terugvering toe die in de matrijs moet worden ontworpen en niet bij de pers moet worden gecorrigeerd.
- De naam van het cijfer alleen definieert geen onderdeel. Temperatie, diktetolerantie en braamlimiet horen bij de bestelling.
Materiaaleigenschappen die het onderdeel daadwerkelijk verplaatsen
Vier stripeigenschappen doen het meeste werk in een precisiestempelprogramma. Het persvolume is zelden de beperking; de spoel is.
Opbrengststerkte en terugvering
Een strip met een opbrengst van 1.400 MPa heeft grofweg 8 tot 12 procent meer overbuiging nodig dan een strip van 900 MPa om dezelfde vrije opening te bereiken. Dat cijfer is ingebouwd in de matrijsgeometrie en wordt niet aan het oordeel van de operator overgelaten.
Werk verhardend
Austenitisch 301 hardt uit tijdens de vorming. Een progressieve matrijs die comfortabel 304 draait, heeft mogelijk een andere ponsspeling en een langzamere stripaanvoer nodig als hij wordt overgeschakeld naar halfharde 301.
Temper- en diktetolerantie
Op een borgring van 0,8 mm verandert een spoeldikte van plus of min 0,02 mm tegenover plus of min 0,05 mm de geïnstalleerde radiale kracht meetbaar en vermenigvuldigt de klachten bij het openen van openingen.
Rand- en braamconditie
Een braam boven 5 procent van de materiaaldikte wordt een vermoeiingsscheurstarter op een trillende as. Ontbramen en randconditioneren horen op de tekening, niet in een mondelinge overeenkomst.
Leveranciers die deze variabelen onder één dak beheersen, hebben een voordeel, omdat een temperatuurverandering kan worden gevalideerd aan de hand van de voltooide ring in plaats van te onderhandelen tussen een molen, een stamper en een warmtebehandelaar. EEN verticaal geïntegreerde productieketen Dat omvat het walsen van grondstoffen, het maken van matrijzen, stempelen, warmtebehandeling, fosfateren, ultrasoon reinigen en geautomatiseerd optisch sorteren, waardoor de feedbacklus aanzienlijk wordt verkort.
Precisiemetaalstempelmaterialen vergeleken
Vijf materiaalfamilies omvatten de overgrote meerderheid van nauwkeurig gestempelde bevestigingsmiddelen, borgringen en structurele clips. De onderstaande cijfers zijn indicatieve werkbereiken, geen specificatielimieten, en elke bestelling moet worden bevestigd aan de hand van een fabriekscertificaat.
De kostenindexkolom wordt het vaakst overgeslagen tijdens het maken van offertes. Een 40 procent goedkopere spoel kan meer dan 40 procent aan de totale kosten toevoegen als er een tweede matrijsrevisie, meer afval of een aanvullende coatingstap nodig is. Vergelijk de vrachtkosten per geaccepteerd stuk, niet de kosten per kilogram.
Standaard catalogusonderdelen zoals DIN 471 asborgringen en DIN 2093 Belleville-ringen met hoge belasting worden normaal gesproken gespecificeerd uit de eerste twee families, en beide worden in volume geproduceerd uit koolstof- en gelegeerd verenstaal.
 Hoogbelaste Belleville veerring-DIN2093 leveranciers Home Producten Belleville Veerring Hoog belastbare Belleville Veerring-DIN2093 Bekijk Product →
Verborgen statistieken: Springback, Scrap en Die Life
Springback is het getal dat het vaakst wordt onderschat in de offertefase. Met koolstofverenstaal als basislijn van 100 laat onderstaande grafiek zien hoe dezelfde nominale geometrie zich gedraagt wanneer de strip wordt verwisseld zonder het gereedschap aan te raken.
Relatieve terugveringsindex, 65Mn = 100
Twee verdere cijfers verschijnen zelden op een offerte. Ten eerste het schrootpercentage: een goed werkende progressieve matrijs van koolstofstaal houdt doorgaans 1,5 tot 2 procent vast, terwijl een onveranderde matrijs die is overgeschakeld op roestvrij staal naar 4 tot 6 procent kan afdrijven totdat de spelingen en stralen zijn herzien. Ten tweede, het onderhoudsinterval van de matrijzen: hardmetalen ponsen die op koolstofstaal draaien, kunnen 800.000 slagen meegaan tussen de maalbeurten, terwijl hetzelfde gereedschap op roestvrij staal of brons vaak terugloopt tot ongeveer 300.000 slagen.
Coating en warmtebehandeling voegen nog een laag verborgen risico toe. Begrip hoe warmtebehandeling en oppervlaktecoating de eigenschappen van gestempelde borgringen beïnvloeden helpt voorkomen dat een glanzende zinkafwerking wordt gespecificeerd op een onderdeel waarvan de hardheid al boven de 1.000 MPa ligt zonder een stap van waterstofverbrossing.
Waar elke materiële familie terechtkomt
Wat de borgringen, ringen en gestanste structurele onderdelen betreft, is de vraag geconcentreerd in een klein aantal industrieën. De onderstaande verdeling weerspiegelt typische bestelpatronen voor axiale bevestigingscomponenten en niet een enkele klantenmix.
- Automobielsector, 42 procent
- Windenergie, 18 procent
- Bouwmachines, 14 procent
- Industriële machines en andere, 26 procent
In de automobielsector wordt de voorkeur gegeven aan 65Mn en 50CrV4 in transmissie- en wiellagerassemblages, waar het aantal cycli hoog is en de kostendruk constant is. Windtoepassingen neigen naar gelegeerd staal en roestvast staal, omdat de toegang tot onderhoud duur is en de onderhoudsintervallen oplopen tot jaren. Bouwapparatuur tolereert dikkere secties en zwaardere coatings, terwijl bij algemene industriële machines niet-standaard gestempelde onderdelen, beugels en limietkooien machinaal bewerkte componenten vervangen tegen een lager gewicht en lagere kosten.
Een selectie- en kwalificatieworkflow in zes stappen
- Definieer de belasting en de levensduur van de cyclus. Axiale retentiekracht, trillingsniveau, verwachte cycli en bedrijfstemperatuurbereik staan voorop bij elke beoordeling van het niveau.
- Corrigeer de interfacestandaard. DIN 471, DIN 472, DIN 983 of een binnentekening bepaalt de groefafmetingen en daarmee het geïnstalleerde spanningsniveau.
- Kies materiaal en humeur. Zorg dat de blootstelling aan corrosie en de hardheidsdoelstelling overeenkomen, en specificeer vervolgens de diktetolerantie en de braamlimiet expliciet.
- Ontwerp de matrijs rond de terugvering. Overbuiging, speling en radii worden ingesteld op basis van de daadwerkelijke strookeigenschappen, niet op basis van een algemene tabel.
- Valideer met eerste artikelen. Dimensionale indeling, hardheidsprofiel en een functionele pasvormtest op de echte as of boring.
- Vergrendel het proces voor volume. Documenteer het hittenummer, de hittebehandelingscyclus en de inspectiefrequentie vóór het opstarten.
Wanneer de geometrie buiten de catalogusnormen valt, is dezelfde workflow van toepassing met één toevoeging: de stempelroute zelf wordt een ontwerpvariabele. Onderdelen zoals beugels, vulplaten en limietkooien worden gewoonlijk geproduceerd als op maat gemaakte stempels waarbij de materiaalkwaliteit en de vormvolgorde samen worden ontwikkeld.
 Leveranciers van slijtvaste limietkooien Home Producten Niet-standaard stempelonderdelen Slijtvaste limietkooi Bekijk Product →
Onderhouds-, traceerbaarheids- en nalevingscontroles
De materiaalprestaties in het veld zijn evenzeer afhankelijk van documentatie en hantering als van de chemie. De volgende controles voorkomen de meeste geschillen en veldretouren.
- Molencertificaten volgens EN 10204 3.1 voor elk warmtenummer, bewaard bij de productiepartij.
- RoHS- en REACH-verklaringen voor geplateerde en gefosfateerde afwerkingen, vernieuwd bij elke proceswijziging.
- Zoutsproeitesten volgens ISO 9227, doorgaans 96 uur voor driewaardig zink en 480 uur of meer voor roestvrij staal.
- Vermindering van waterstofverbrossing binnen vier uur na het plateren voor onderdelen met een treksterkte van meer dan 1.000 MPa.
- Traceerbaarheid van partijen van spoel tot doos, ondersteund door barcode-etikettering en first-in-first-out voorraadcontrole.
- Inkomende inspectie met betrekking tot dikte, hardheid, temperatuur en oppervlaktedefecten voordat de rol de pers bereikt.
- Droge opslag en VCI-verpakking voor ongeplateerd koolstofstaal, aangezien roest op de plank een leveringsfout is, zelfs als het onderdeel correct is.
Geautomatiseerde optische sortering en uiteindelijke prestatietests sluiten de cirkel. Wanneer elke ring na de warmtebehandeling wordt geïnspecteerd op openingen, vlakheid en scheuren, worden materiaalafwijkingen vóór verzending opgemerkt en niet tijdens de montage.
Het kiezen van precisie-metaalstempelmaterialen is een korte lijst met beslissingen die in de juiste volgorde worden genomen: standaard en belasting eerst, kwaliteit en temper als tweede, toleranties en afwerking als derde. Leveranciers die alle drie de stappen binnen één kwaliteitssysteem kunnen houden, van spoel tot gesorteerde doos, elimineren de meest voorkomende bron van variatie in gestempelde borgringen en op maat gemaakte gestempelde onderdelen. Breng de materiële vraag ter tafel voordat de dobbelsteen wordt gesneden, en de spreiding van 40 procent tussen citaten valt meestal samen in één verdedigbaar getal.